


금속 밴드 톱 기계의 구성 요소를 부품별로 설명합니다.
프레임, 톱 헤드, 드라이브, 가이드, 장력, 바이스, 냉각수 및 제어 장치 - 카탈로그가 아닌 작업 현장에서 작성된 구매자와 운영자를 위한 구성 요소별 안내입니다.
운영자 탓으로 돌리는 대부분의 결함은 구성 요소 결함입니다. 절단이 200mm 막대에서 0.5mm만큼 정사각형 밖으로 표류하는 경우 일반적인 원인은 마모된 블레이드 가이드, 작업물에서 너무 멀리 설정된 가이드 암 또는 제어할 수 없는 힘으로 하강하는 톱 헤드입니다. 블레이드가 예상보다 몇 주 일찍 부러지면 그 흔적은 장력, 냉각수 또는 톱니 피치로 이어지며 부주의한 기계공에게는 거의 발생하지 않습니다.
이것이 바로 이러한 구성 요소를 배워야 하는 실용적인 이유입니다. 견적에 나오는 모든 성능 수치(직각도, 블레이드 수명, 마감, 시간당 절단 수)는 하나의 작업을 수행하는 하나의 부품에서 생성됩니다. 고정된 순서로 기계를 살펴보고, 각 부품에 대해 한 가지 질문을 하면 첫 번째 테스트 컷이 시작되기 오래 전에 실제 성능이 드러납니다.
프레임과 톱 헤드: 강성이 결정되는 곳
프레임은 기계의 참조입니다. 용접되고 응력이 완화된 강철 베드는 바이스를 운반하고 작업물을 지지하며 절단면에 전해지는 진동을 흡수합니다. 프레임이 휘어지면 무거운 부분에서는 블레이드가 직각도를 유지하지 못합니다.
침대 위에는 톱 헤드(두 바퀴, 블레이드 가이드 및 드라이브를 운반하는 하우징)가 있습니다. 헤드가 움직이는 방식에 따라 주요 기계 계열이 구분됩니다.
- 가위(피벗) 기계: 헤드가 하나의 경첩으로 회전하므로 간단하고 저렴하며 더 가볍고 간헐적으로 절단할 수 있습니다.
- 이중 컬럼 기계: 헤드가 두 개의 선형 가이드 컬럼을 따라 이동하여 작업물 폭 전체에 걸쳐 블레이드 압력을 균일하게 유지합니다. 무겁고 정확한 절단의 표준.
- 갠트리 기계: 포털 프레임이 작업물에 걸쳐 있고 톱이 매우 넓은 단면을 이동합니다.
- 수직형 기계: 긴 소재, 윤곽선 및 판재 작업을 위해 블레이드가 작업대를 통과합니다.
컬럼 강성은 절삭력이 가장 높은 곳에서 그 가치를 발휘합니다. 견고한 트윈 컬럼 헤드는 첫 번째 톱니에서 마지막 톱니까지 동일한 공급 압력을 유지하는 반면, 유연한 힌지 헤드는 무거운 절단이 깊어질 때 블레이드가 움직일 수 있도록 해줍니다. 아래 기계는 바로 그 임무를 위해 제작되었습니다.
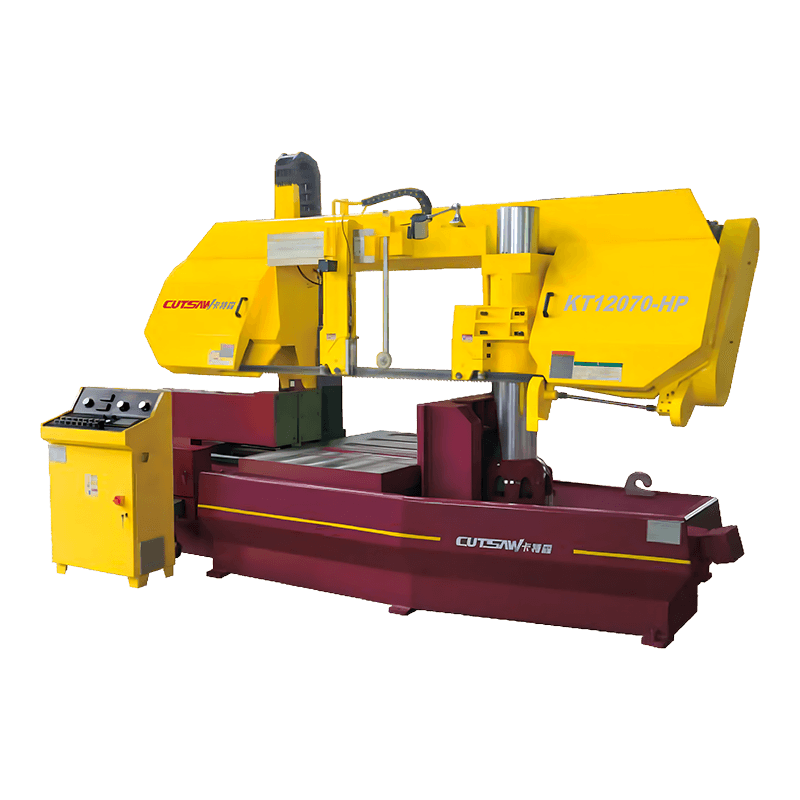 KT12070-HP 헤비듀티 듀얼 컬럼 밴드쏘 트윈 컬럼 헤드는 무거운 절단 부하에서도 공급 압력을 일정하게 유지하는데, 이는 바로 위에서 설명한 역할입니다. 견고한 이중 기둥 구조와 안정적인 작업대는 블레이드의 흔들림과 프레임의 굴곡이 문제가 되는 곳에서 살펴볼 가치가 있습니다. 제품보기 →
우리의 가이드 이중 컬럼 띠톱 기계 이러한 프레임 유형을 더 자세히 다룹니다.
구동 시스템: 모터, 휠 및 블레이드 속도
두 개의 바퀴가 블레이드의 루프를 닫습니다. 하부 구동 휠은 기어박스를 통해 구동됩니다. 상부 아이들러 휠은 블레이드를 추적하고 장력 하드웨어를 운반합니다. 그 사이에 변속기(일반적으로 금속 절단 기계의 웜 기어박스)는 토크를 배가시키고 최대 부하 시 블레이드 속도를 안정적으로 유지합니다.
기계를 비교할 때 중요한 것은 모터 정격뿐만 아니라 속도 범위입니다. 연강의 바이메탈 블레이드는 일반적으로 분당 60-80미터 정도 작동하며, 스테인리스 스틸은 훨씬 더 적은 속도를 원하며, 알루미늄은 몇 배 더 많은 속도를 원합니다. 가변 주파수 드라이브를 사용하면 하나의 톱이 세 가지 모두를 올바르게 작동할 수 있습니다. 고정 속도 기계는 블레이드 수명을 조용히 희생하거나 조정되지 않은 재료의 마감을 희생합니다.
블레이드, 가이드 및 장력 조절: 정확도의 삼각형
블레이드 자체는 구성 요소입니다. 즉, 톱니 피치에 따라 선택되는 바이메탈 또는 카바이드 팁 강철의 연속 루프로, 최소 3개의 톱니가 절단에 맞물린 상태로 유지됩니다. 그러나 블레이드는 두 개의 지지 구성 요소가 올바른 경우에만 작동합니다.
블레이드 가이드(조정 가능한 가이드 암의 카바이드 패드 또는 롤러 어셈블리)는 절단 부위 바로 위에 블레이드 빔을 수직으로 유지합니다. 가이드가 마모되었거나 암이 너무 멀리 떨어져 있으면 블레이드가 비틀어집니다. 증거는 드리프트, 비스듬한 얼굴 및 초기 치아 부서짐입니다. 블레이드 장력은 휠 사이의 밴드를 견고하게 유지합니다. 유압식 장력은 자동으로 설정 값을 유지하는 반면 수동 장력은 작업자의 주의에 따라 달라집니다.
띠톱은 장력을 가하고 안내하며 지속적으로 냉각되는 강철 루프입니다. 절단 품질이 저하되는 경우 원인은 거의 항상 장력, 유도 또는 열입니다. 이 순서대로 발생합니다.
작업대, 바이스 및 재료 지원
클램핑은 가이드만큼 직각도를 결정합니다. 바이스는 절단 토크에 대해 공작물을 견고하게 유지해야 하며, 유압 바이스는 모든 사이클에서 일관된 힘으로 이를 수행합니다. 이는 자동 기계의 표준인 이유 중 하나입니다. CNC 모델에서는 바이스 자체가 이동하여 다음 절단을 위해 바를 인덱싱합니다.
세 가지 지원 세부 사항을 자세히 살펴볼 가치가 있습니다. 각도 기능 — 회전 바이스 또는 회전 헤드 — 아래 KT6140X에서와 같이 두 번째 설정 없이 하나의 기계를 마이터 절단 스테이션으로 전환합니다. 지지 롤러 절단이 깊어져도 바가 흔들리지 않도록 긴 재고 수준을 테이블과 함께 운반하십시오. 번들 클램핑 작은 튜브 또는 바의 전체 팩을 보유하므로 대량 작업장에서 재장전 없이 연속 절단이 가능합니다.
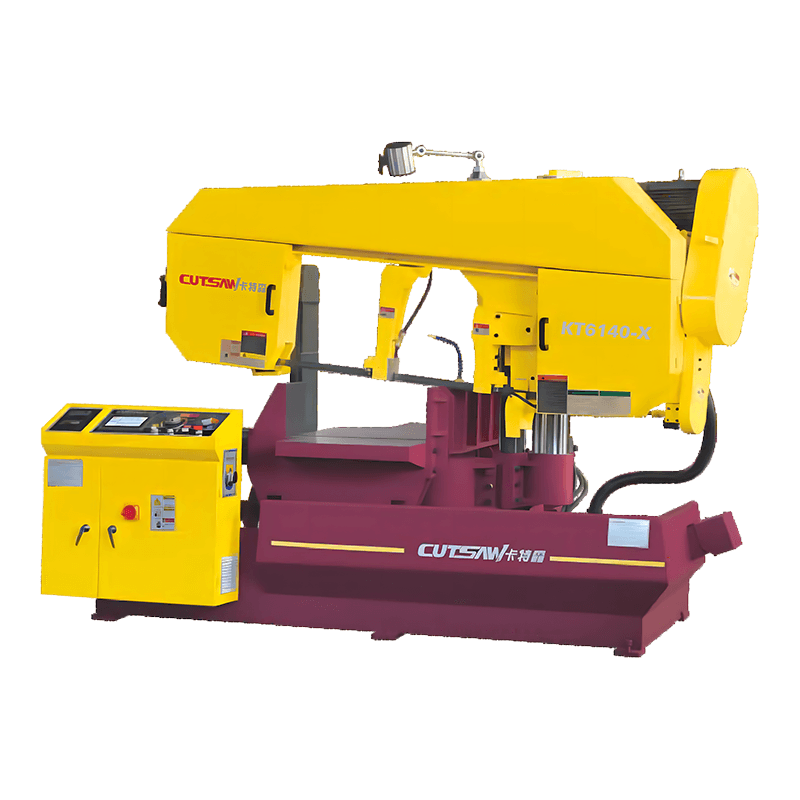 KT6140-X 45도 금속 절단 각도 띠톱 마이터 절단을 위한 각도 기능을 갖춘 이 기계는 위에서 설명한 지원 세부 사항과 일치하는 단일 설정을 마이터 절단 스테이션으로 전환합니다. 조정 가능한 절단 각도는 정확한 베벨을 제공하므로 두 번째 기계 없이 각도를 절단하는 상점에 실용적인 선택입니다. 제품보기 →
절삭유 시스템 및 칩 제거
밴드 톱질은 열 관리 과정입니다. 냉각수 시스템(펌프, 탱크 및 노즐)은 블레이드의 양쪽 측면에 물을 공급하여 톱니에서 열을 끌어내고 식도에서 칩을 씻어내므로 다시 절단되지 않습니다. 구동 휠의 와이어 브러시는 회전할 때마다 밴드를 청소합니다. 더 큰 자동 기계에는 생산을 중단하지 않고 부스러기를 제거하는 칩 컨베이어가 추가됩니다.
유압장치 및 제어 장치: 반자동에서 CNC까지
유압 동력 장치는 기계의 근육입니다. 헤드를 낮추고 바이스를 고정하며 이송력을 가합니다. 기본 모델은 유량 밸브로 공급을 조절합니다. 정부하 제어 대신 절단 저항을 모니터링하고 공급 압력을 실시간으로 조정하여 절단 도중 단면이 변경될 때 블레이드와 마감을 보호합니다.
그 위에는 자동화 구성요소가 있습니다. 반자동 기계는 절단을 순환하지만 작업자가 로드할 때까지 기다립니다. 완전 자동 CNC 기계에는 서보 피드, 프로그래밍 가능한 컨트롤러 및 절단 길이, 수량 및 배열을 위한 HMI가 추가됩니다. 아래 KT560NC와 같은 모델에는 가변 주파수 휠 드라이브가 추가되어 블레이드 속도와 이송 속도를 각 작업에 맞출 수 있습니다.
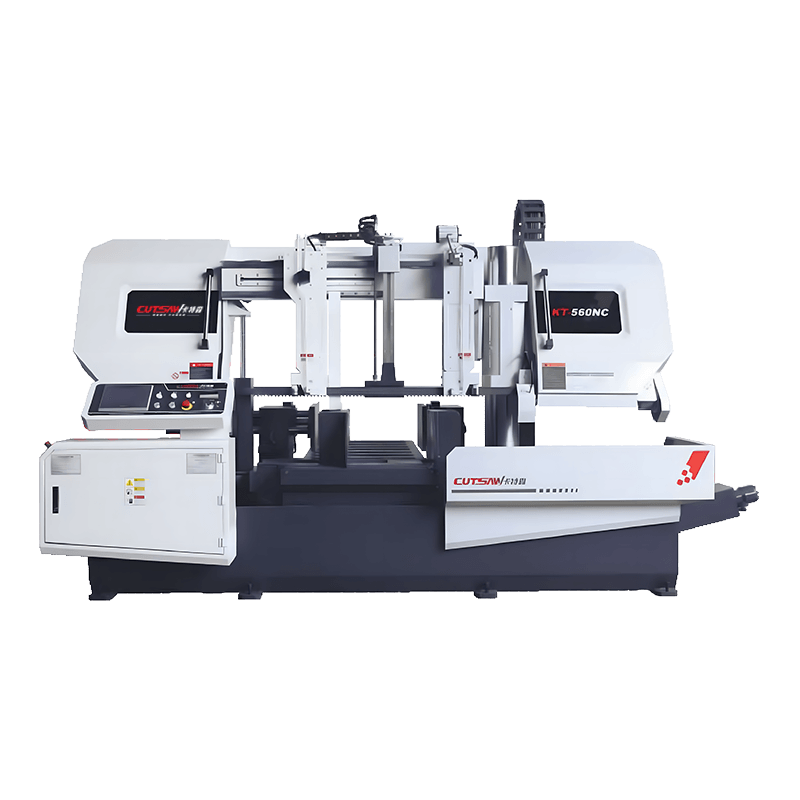 KT-560NC 완전 자동 CNC 수평 띠톱 서보 피드, 프로그래밍 가능한 제어 및 가변 주파수 휠 드라이브를 갖춘 완전 자동 모델인 이 톱은 위에서 설명한 자동화 구성 요소와 일치합니다. 이를 통해 작업자는 무인으로 절단 길이와 수량을 절단하면서 각 작업에 블레이드 속도와 이송을 일치시킬 수 있습니다. 제품보기 →
구성요소 체크리스트: 구매 전 확인해야 할 사항
구성 요소 맵을 검사 순서로 사용합니다. 아래 표에는 8개 그룹과 시연 현장에서 이들의 실제 상태를 보여주는 점검 내용이 요약되어 있습니다.
| 구성 요소 | 기능 | 구매 전 확인해야 할 사항 |
|---|---|---|
| 침대와 프레임 | 바이스와 공작물을 운반하고 진동을 흡수합니다. | 용접, 응력 완화 구조; 올바른 베이스 레벨링 |
| 톱 헤드와 컬럼 | 머리 이동을 안내하고 바퀴를 운반하며 안내합니다. | 트윈 컬럼 또는 고정식 피벗; 부드럽고 통제된 하강 |
| 구동 및 아이들러 휠 | 블레이드 루프 형성 및 구동 | 휠 크기 및 정렬; 안정적인 블레이드 추적 |
| 모터 및 기어박스 | 토크와 블레이드 속도 제공 | 재료 혼합에 맞는 속도 범위 또는 VFD |
| 블레이드 가이드 및 장력 | 블레이드 빔을 똑바로 유지하십시오. | 카바이드 또는 롤러 가이드; 유압 장력 제어 |
| 바이스 및 재료 지원 | 공작물 클램핑 및 인덱싱 | 유압 바이스 힘; 각도 능력; 지지 롤러 |
| 절삭유 및 칩 처리 | 열을 제어하고 부스러기를 배출합니다. | 두 블레이드 실행 모두에 대한 노즐 적용 범위; 탱크 크기; 칩 컨베이어 |
| 유압장치 및 CNC | 공급력 및 자동화 관리 | 정부하 제어; 서보 피드; HMI 기능 |
절단 목록에 구성 요소 일치
구성 요소에 대한 지식은 카탈로그를 결정으로 바꿉니다. 하루 종일 크고 단단한 철근을 절단하시나요? 컬럼 강성과 일정한 부하 공급이 지배적입니다. 묶음 절단 소형 튜브? 자동 공급 및 번들 클램핑은 최대 출력보다 더 중요합니다. 프레임용 앵귤러 조인트? 회전 바이스는 전체 두 번째 설정을 제거합니다. 플레이트, 빔 및 긴 구조 작업 지점은 수직 레이아웃을 향합니다.
우리는 이러한 레이아웃을 모두 사내에서 구축합니다. CNC 띠톱 기계 제조업체 중국 절강에 본사를 두고 있으며 2000년부터 생산하고 있으며 연간 3,600대의 기계를 생산하고 있으며 모든 배송에 대해 ISO 9001 및 CE 인증을 받았습니다. 재료, 섹션 크기 및 일일 볼륨을 알려주시면 각 구성 요소 선택을 사양 경쟁이 아닌 절단 목록에 매핑해 드립니다.
프레임, 헤드, 휠, 드라이브, 가이드, 장력, 바이스, 냉각수, 컨트롤 등 모든 후보 기계를 동일한 순서로 살펴보세요. 공급업체에 유휴 상태가 아닌 실제 부하 상태에서 각 구성 요소를 시연하고 각 부품의 크기가 현재와 같은 방식으로 조정되는 이유를 설명하도록 요청하십시오. 깨끗하게 응답하는 기계는 지금부터 몇 년 동안 계속해서 작업을 수행할 기계입니다.


